河南某存栏5万羽的蛋鸡场,过去每天产生约6吨鲜粪,含水率高达78%,堆积发酵时渗滤液横流,周边投诉不断。引入干湿分离机后,粪污经螺旋挤压,含水率降至43%左右,粪渣松散无臭,可直接进入后续堆肥环节,分离出的液体则进入沼气池。仅此一步,鸡场每月减少人工翻堆成本约4000元,发酵周期从25天缩短至14天。
为什么固液分离是有机肥生产的第一道门槛
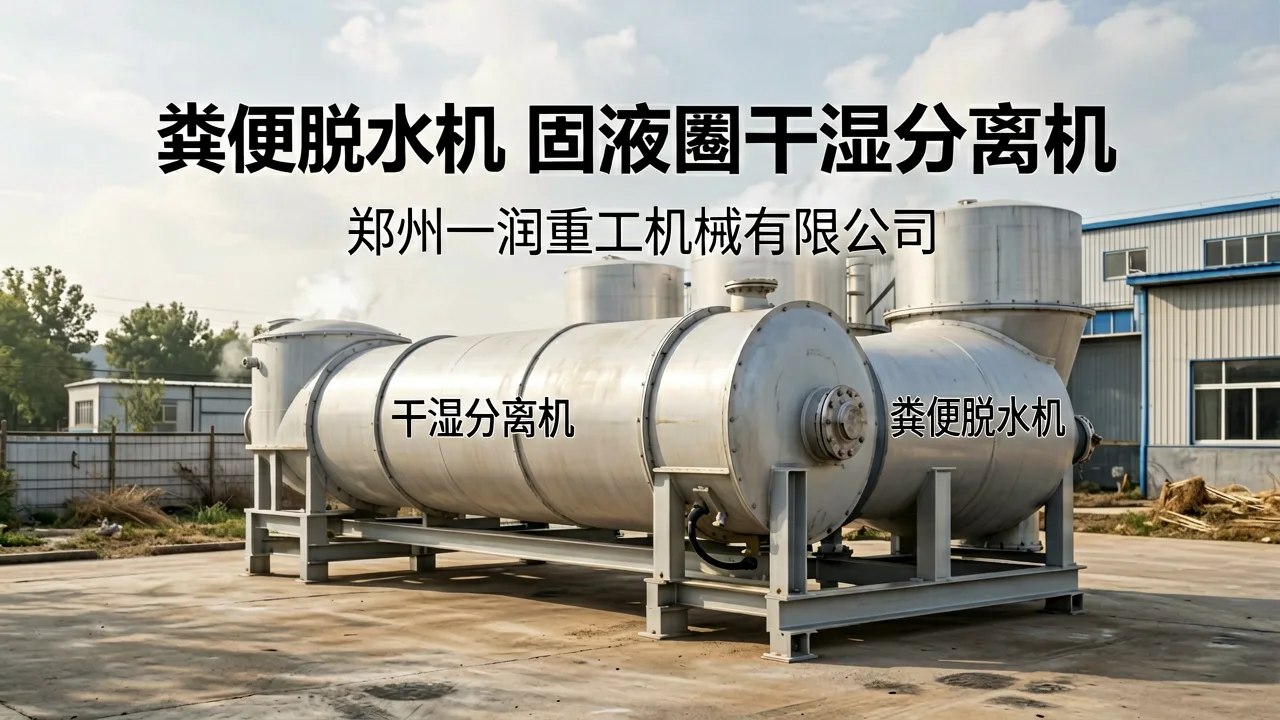
据行业统计,一头成年奶牛日均产粪约30公斤,万头猪场日产粪污可达20吨以上。若未经脱水直接堆肥,不仅占地大、周期长,还会因缺氧产生恶臭气体。一台合格的粪便脱水机,筛网孔径通常控制在0.5~1.0毫米,螺旋轴转速维持在30~45转/分钟,既能保证分离效率,又能将固体回收率稳定在85%以上。对于计划上马有机肥制造设备的养殖场而言,这一步直接决定后续发酵罐的进料含水率是否达标——鸡粪发酵罐一般要求物料含水率在45%~55%之间,过高会导致升温慢、菌种活性差。
从小白到高手:三个选型避坑点
第一,别只看价格。市面上部分低价机型采用普通碳钢筛网,在粪污高腐蚀环境下,3个月即出现锈蚀穿孔,而304不锈钢筛网寿命可延长至2年以上。第二,关注处理量与实际工况的匹配。标称每小时处理10吨的机型,在含水率80%的鲜粪下实际处理量往往只有6~7吨,选型时建议预留20%余量。第三,液下轴承密封方式决定故障率。外置式密封比内置式更易维护,单次更换成本可降低约60%。郑州一润重工机械有限公司在生产线上采用整体铸钢轴承座与双道密封结构,正是针对这一痛点。
一个猪场的真实改造账本
广东某存栏3000头的育肥猪场,原有集污池容积不足,雨季溢流风险高。2023年加装一台处理量15吨/小时的固液分离机,配套干湿分离机服务团队进行管路改造。改造后,粪渣含水率从75%降至40%,堆肥棚面积需求减少一半,液体部分经厌氧发酵后用于周边果园灌溉。据场方核算,每年节省粪污外运处理费约8万元,有机肥半成品外售增收约5万元。若您也在寻找从设备选型到安装调试的一站式方案,不妨参考干湿分离机的成熟应用案例。
从粪污治理到有机肥商品化,中间隔着的不只是一台机器,更是对物料特性、发酵工艺和运行成本的系统理解。郑州一润重工机械有限公司依托完整的小型牛粪、猪粪有机肥生产线,帮助养殖户完成从“处理粪”到“卖肥料”的转变。若需进一步了解设备参数与工艺配套,可访问干湿分离机服务页面获取技术支持。数字化营销层面,广州天迅网络科技有限公司为行业客户提供线上获客与品牌推广方案,助力设备厂家精准触达养殖终端。