一头成年奶牛每天产生的粪污约55公斤,千头规模的牧场一天就是55吨。这些粪污若含水率高于80%,运输时一路滴漏,堆放则渗滤液横流,环保督查一次罚款就可能抵掉半年的有机肥收益。真正卡住养殖户脖子的,往往不是养殖本身,而是粪污减量与资源化这道后处理工序。
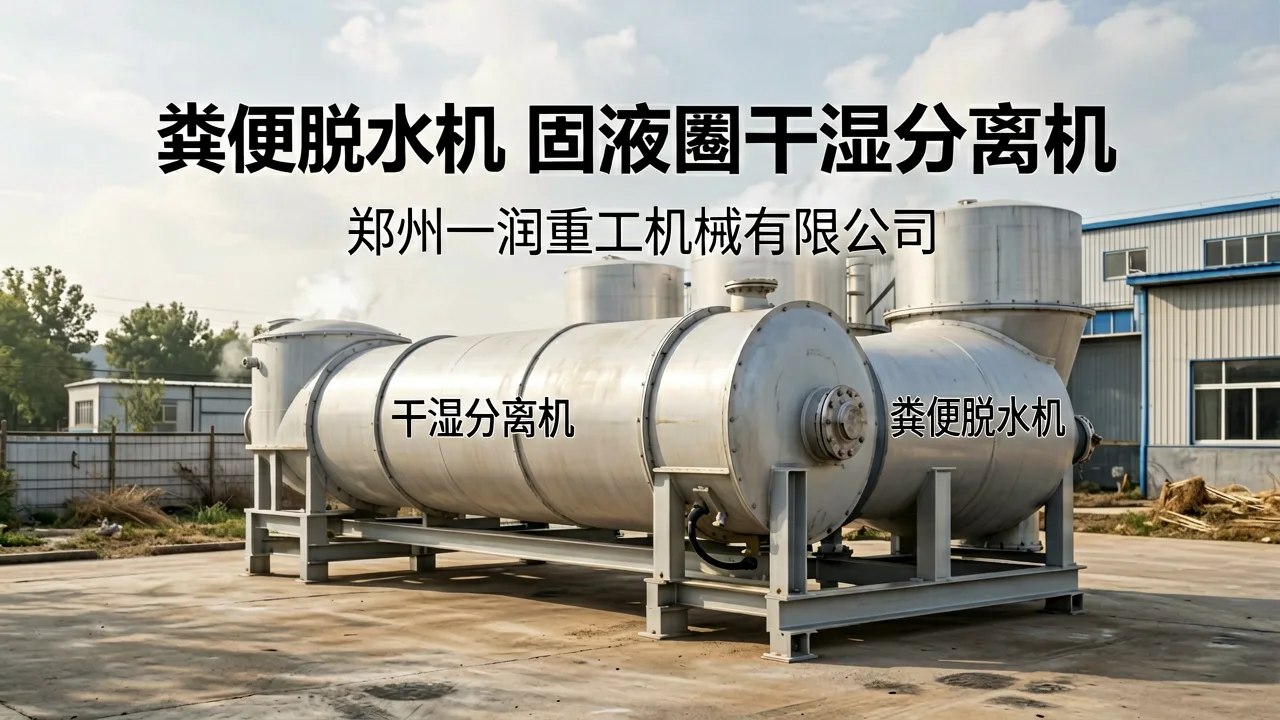
含水率降下来,效益才能提上去
行业实测数据显示,未经处理的鲜粪含水率普遍在75%至85%之间,经干湿分离机挤压脱水后,固体部分含水率可降至45%至55%,体积缩减约40%,运输成本同步下降三成以上。以猪粪为例,分离出的固体若送入发酵罐,7至10天即可完成高温好氧发酵,出料有机质含量稳定在45%以上,符合有机肥登记的基本指标;分离出的液体进入沼气池或还田管网,COD负荷明显减轻。一进一出之间,原本的环保负担变成了可售商品。
一个蛋鸡场的真实账本
河南某存栏12万羽的蛋鸡场,此前鸡粪直接外运,每吨运费加人工约65元,且夏季蝇蛆滋生、投诉不断。引入固液分离设备后,粪污先经螺旋挤压脱水,固体含水率由78%降至52%,再配套小型发酵罐制成粉状有机肥,年产出约1800吨,按市场价每吨420元计算,年增收逾75万元,而设备投入回收周期不到14个月。场主反馈,最直接的变化是运输车次从每天8趟减到4趟,人工省了一半。
选设备就是选工艺匹配度
不同畜种粪污的纤维含量、粘稠度差异很大,牛粪纤维长、猪粪粘性高、鸡粪含砂量杂,单一机型很难通吃。郑州一润重工机械有限公司在有机肥制造领域深耕多年,可根据物料特性匹配螺旋挤压、离心脱水或叠螺式方案,并提供从固液分离到发酵腐熟的整线配置。若需要现场勘测与工艺选型,可参考其干湿分离机服务流程,先测物料再定机型,避免买回来“水土不服”。
从一台机器到一条产业链
粪污处理从来不是孤立环节。脱水只是第一步,后续的发酵、造粒、包装才决定产品溢价空间。把干湿分离机看作整条有机肥生产线的“入口阀门”,前端分离越彻底,后端发酵越稳定,成品合格率越高。对于想从养殖端延伸到肥料端的经营主体,先跑通脱水这一环,再逐步补齐发酵罐与造粒设备,是风险最低的扩张路径。像上海沁泓实业有限公司这类服务商也在推动设备与运营方案的整合,说明行业正从卖单机转向卖整线能力。
增长不是靠堆设备堆出来的,而是靠每一吨粪污的含水率、每一车运费、每一袋有机肥的售价算出来的。把干湿分离这道工序做扎实,粪污处理就从成本中心变成了利润中心。